您好!欢迎来到福建力兴机电设备器材有限公司官方网站!

福建力兴机电设备器材有限公司

热镀锌加工生产厂家

定制热线:

178-5085-4444

+ 微信号:联系方式(头部)(微信)
您的位置: 首页 » 信息动态  » 新闻中心 » 行业讯息

福州钢结构加工厂:钢结构加工的工艺

发表日期:2026年09月21日   信息来源:www.cllxjd.com
福州钢结构加工厂承担着为建筑、桥梁、工业厂房及新能源设施提供钢结构构件的核心任务。钢结构加工是一项系统性工程,从原材料进厂到成品出厂,需经过多道严谨工序,每一环节都直接影响终产品的质量与安全。以下结合福州地区钢结构加工厂的典型实践,梳理完整的加工工艺流程。
福州钢结构加工厂
## 一、图纸深化与放样

加工的一步并非直接动刀切割,而是对设计图纸进行工艺性审查与深化。福州加工厂的技术人员需核对图样的安装尺寸与孔距,以1:1比例在放样台上放出节点实样,核对各部位尺寸是否吻合。放样是钢结构工艺技术的关键环节,只有正确无误地放样,才能保证后续工序的顺利进行。放样完成后制作样板和样杆,作为下料、弯制、制孔的依据。号料时需预留焊接收缩量及切割、铣端等加工余量:铣端余量剪切后加工一般每边加3至4毫米,气割后加工则每边加4至5毫米;自动气割割缝宽度约3毫米,手工气割约4毫米。

## 二、切割下料

根据放样尺寸,采用机械切割或自动切割机对钢材进行下料。福州加工厂常用的设备包括数控切割机、等离子切割机和激光切割机。切割后的钢材不得有分层,断面上不得有裂纹,须清除切口处的飞边、熔渣和飞溅物。切割断面的垂直度与粗糙度需控制在规范允许范围内,自由边与坡口面的割痕深度均有严格限制。对于复杂构件,部分工厂采用自动气割割炬沿滑槽移动的装置,配合防溅板与接料盒,提升切割安全性与废渣清理效率。

## 三、矫正与成形

切割过程中钢材可能产生弯曲或扭曲变形,需进行矫正。矫正方法包括机械矫正和火焰矫正:机械矫正使用翼缘矫平机、撑直机、油压机等设备,矫正时需垫板保护钢材表面;火焰矫正的加热温度控制在600至800摄氏度之间,采用点状、线状或三角形加热方式。成形加工则根据设计要求,将板材或型钢弯制成一定形状。热弯时将钢材加热至1000至1100摄氏度立即煨弯,并在500至550摄氏度之前结束;冷弯则在常温下利用加工设备完成。

## 四、边缘加工与制孔

边缘加工的目的是消除切割造成的边缘硬化,并为焊接准备坡口。刨边加工余量随钢材厚度和切割方法不同而有所差异,一般为2至4毫米。制孔工序则依据放样图纸确定孔间距与孔径,采用冲孔机、手抬压杠电钻或数控钻床进行钻孔。钻孔时须用工装夹具将构件固定牢靠,钻孔套心与钻模板平面的垂直偏差不得大于0.2毫米。

## 五、组装与焊接

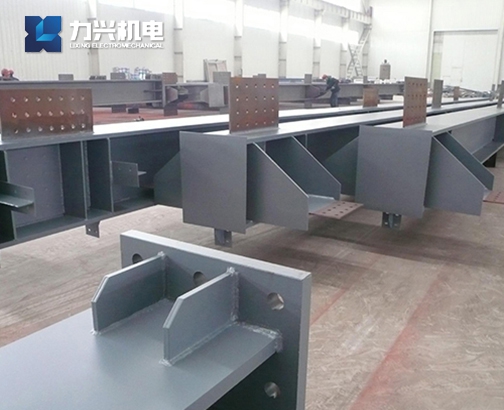
组装是将加工完成的各零件和半成品构件装配成独立成品。福州加工厂多采用自动组立机进行大型工件的组装,组装速度快、精度高。组装时需在构件上划出定位基准线和关键中心线,在专用胎具上进行定位。焊接是钢结构连接的关键环节,福州加工厂普遍采用电弧焊或全自动埋弧焊。焊接顺序遵循“从中心向四周扩展、先焊收缩量大的焊缝、尽量对称焊接”的原则;焊缝相交时先焊纵向焊缝,冷却至常温后再焊横向焊缝;钢板较厚时应分层施焊。焊后须将焊渣及飞溅物清除干净。

## 六、表面处理与成品检验

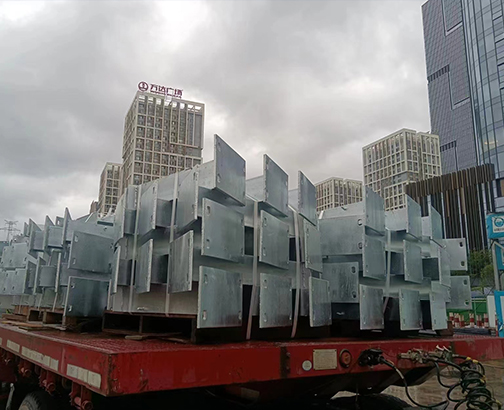
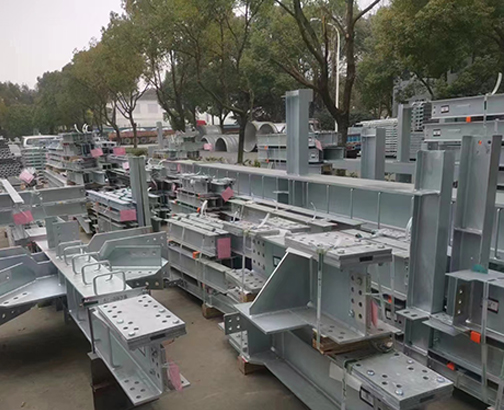
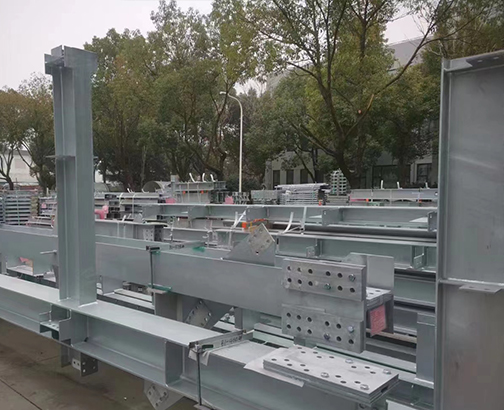
焊接检验合格后,构件进入表面防腐处理环节。福州加工厂根据产品要求采用喷砂除锈后喷漆,或进行热镀锌处理。喷漆后构件在厂房内自然风干,随后收入库中待售。质量检验贯穿加工全过程:从原材料入库复验,到各工序完成后的尺寸与外观检查,再到焊缝的无损检测,每一环节均需严格把关,确保产品符合设计与规范要求后方可出厂。

综上,福州钢结构加工厂的工艺流程可概括为:放样→号料→切割→矫正成形→边缘加工→制孔→组装→焊接→表面处理→检验出厂。这一流程环环相扣,任一环节的偏差都可能在后续工序中被放大,因此规范化操作与全过程质量管控是保障钢结构产品安全可靠的根本。