您好!欢迎来到福建力兴机电设备器材有限公司官方网站!

福建力兴机电设备器材有限公司

热镀锌加工生产厂家

定制热线:

178-5085-4444

+ 微信号:联系方式(头部)(微信)
您的位置: 首页 » 信息动态  » 新闻中心 » 行业讯息

热镀锌管加工圆形的注意事项

发表日期:2026年10月23日   信息来源:www.cllxjd.com
福建热镀锌管加工圆形(如弯管、卷圆、制作弧形支架或圆形框架),核心矛盾在于:既要成型到位,又不能破坏那层来之不易的镀锌层。一旦锌层开裂、剥落或大面积烧伤,后续腐蚀速度会远超未镀锌的黑管。以下是加工全过程的实操要点。
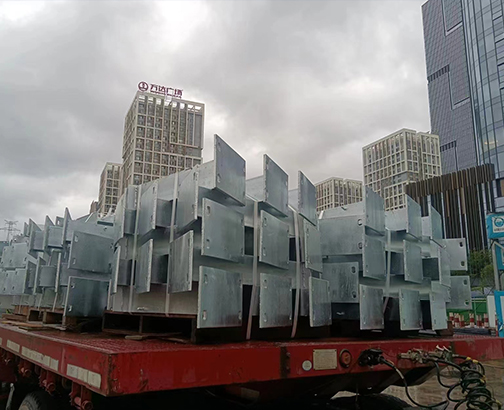
福建热镀锌管加工圆形
一、弯管成型:选对工艺,避免锌层撕裂

1. 优先冷弯,慎用热弯

• 冷弯(弯管机、辊弯机)是常选。常温下成型,锌层基本保持完整,仅外侧受拉区域可能出现细微锌晶纹路,不影响防腐。

• 热弯(加热至红热态再弯)强烈不推荐。450℃以上锌层会大量氧化、烧损,局部甚至完全脱落,且高温加速钢材氧化,弯后整体酸洗重镀,成本高。

2. 控制弯曲半径

• 小弯曲半径建议 ≥ 管外径的 2.5~3倍(DN25管约R≥75mm)。半径过小,外侧锌层会因过度拉伸而龟裂剥落,内侧则起皱。

• 薄壁管(壁厚<2.5mm)取上限,厚壁管可适当减小,但务必试弯首件检查锌层状态。

3. 填充支撑防椭圆

• 弯管时管内填充干砂、低熔点合金或插入弹性芯棒,能显著减少截面变形(变扁)和内侧褶皱,间接降低锌层局部受压脱落的风险。

二、切割与坡口:减少热影响区

• 推荐:带锯切割、砂轮切割、等离子切割(配水冷更佳)。切口相对平整,热影响区小。

• 不推荐:氧乙炔火焰切割。高温会烧穿切口附近30~50mm范围内的锌层,且锌蒸气有毒。

• 切割后立即打磨切口毛刺和氧化层,露出金属光泽,为后续修补做准备。

三、焊接与连接:这是防腐薄弱环节

• 尽量避免现场焊接。焊接高温会破坏焊缝及热影响区(约20~40mm范围)的锌层,且锌沸点仅907℃,焊接时产生大量白色ZnO烟尘,有毒且易引起焊缝气孔。

• 焊接时:

  • 焊前用角磨机打磨掉焊缝两侧各20mm的锌层至钢基体;

  • 佩戴防毒口罩(ZnO烟尘可致"金属烟热");

  • 焊后清除熔渣,24小时内用冷喷锌或环氧富锌漆修补,涂层厚度≥80μm,覆盖打磨区外扩15mm以上。

• 替代方案:优先采用法兰连接、沟槽连接(卡箍)、螺纹连接。这些方式不伤锌层,拆装方便,防腐寿命与原厂一致。

四、表面处理与修补:细节决定寿命

• 加工造成的任何露铁点(划伤、焊点、切口)都在同一天内完成修补,避免基材开始生锈后漆膜附着力下降。

• 修补材料:冷喷锌(锌含量≥92%)效果接近热镀锌,其次是环氧富锌底漆+面漆配套。

• 修补前用钢丝刷或砂纸St3级手工除锈,确保表面无油、无锈、干燥。

五、搬运与存放

• 吊装用尼龙吊带或橡胶衬垫吊钩,严禁钢丝绳直接勒管身,避免勒痕处锌层脱落。

• 存放时架空垫高、防积水,避免与铜、黄铜等异种金属直接接触(防电偶腐蚀)。

一句话总结:热镀锌管做圆形加工,能冷弯不热弯、能机接不焊接、动了锌层必补锌。 做到这三条,成品的防腐寿命基本能保住原厂80%以上。

接下来你更想了解弯管机的选型参数,还是冷喷锌修补的施工工艺细节?